Explicação detalhada do controle de tensão da máquina de corte longitudinal.
O controle de tensão refere-se à capacidade de controlar a tensão da matéria-prima durante o transporte no equipamento. O controle de tensão deve ser eficaz em qualquer velocidade de operação da máquina de corte longitudinal, incluindo aceleração, desaceleração e velocidade constante. Mesmo em caso de parada de emergência, deve garantir que a matéria-prima cortada não seja arranhada ou danificada.
Por que o controle de tensão é importante na máquina de corte longitudinal?
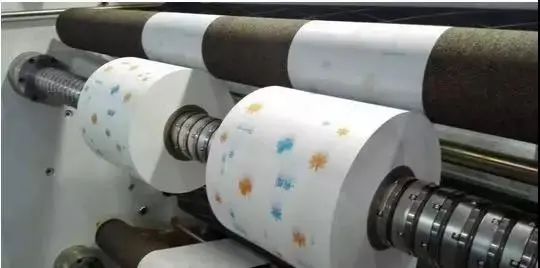
Com o crescente grau de mecanização, as exigências quanto à eficiência da operação de enrolamento também aumentam cada vez mais. Quando a máquina de corte longitudinal é aplicada à operação de corte de filmes, fitas e papel, o grande rolo pode ser dividido em vários rolos menores, de acordo com diferentes necessidades, para atender às demandas de diversas aplicações. O sistema de controle de tensão é a parte central da máquina de corte longitudinal.
O controle de tensão da máquina de corte longitudinal pode ser feito basicamente de forma manual ou automática. O controle manual consiste em ajustar a tensão manualmente no dispositivo de alimentação elétrica, quando o diâmetro da bobina atinge um determinado ponto durante o processo de enrolamento ou desenrolamento.
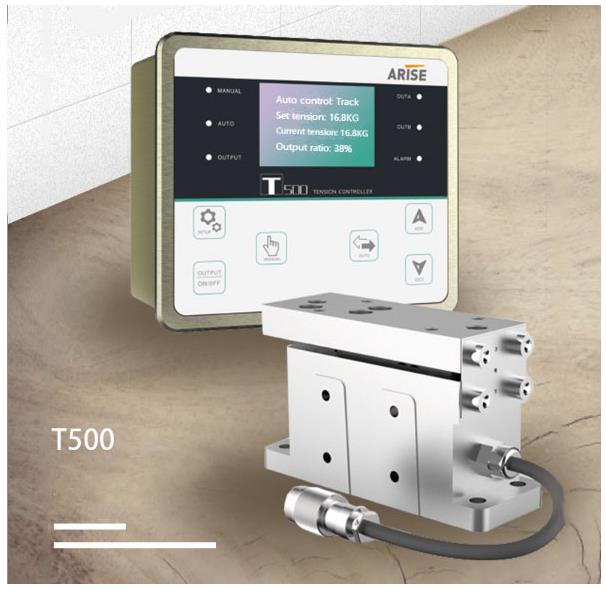
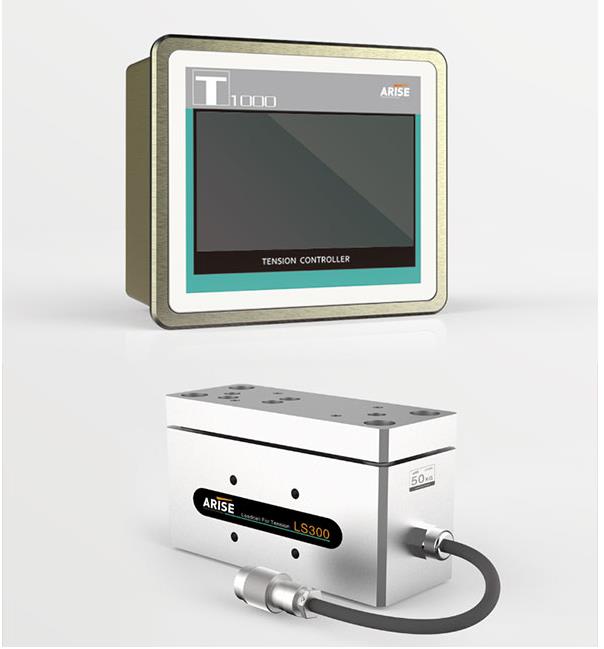
O controle automático de tensão consiste em medir diretamente o valor real da tensão da correia transportadora por meio de um sensor de tensão, convertendo os dados em um sinal e enviando-o de volta ao controlador . Comparando esse sinal com o valor de tensão predefinido no controlador, calcula-se o sinal de controle. A unidade de controle automático ajusta o valor real da tensão para igualá-lo ao valor predefinido, estabilizando assim a tensão.
A estabilidade do controle de tensão está diretamente relacionada à qualidade dos produtos de corte longitudinal. Se a tensão for insuficiente, a matéria-prima se soltará ou se deslocará durante a operação, e o material acabado enrugará após o corte e o rebobinamento. Se a tensão for excessiva, a matéria-prima se romperá facilmente, resultando em mais extremidades quebradas no material acabado após o corte e o rebobinamento.
Controle de tensão da máquina de corte longitudinal
A geração de tensão pode ser realizada de diversas maneiras, mas seus princípios básicos são consistentes. Durante o processo de inicialização, a velocidade linear da bobina de enrolamento é maior que a velocidade linear da bobina de desenrolamento, gerando uma determinada tensão no rolo de enrolamento. Quando o enrolamento atinge a tensão adequada, o mecanismo de potência é ajustado para estabilizar a velocidade linear das bobinas de enrolamento e desenrolamento, permitindo que a matéria-prima opere de forma estável sob essa tensão. O sistema de controle de tensão visa garantir a estabilidade da tensão em toda a máquina.
Sistema de detecção e controle de tensão da máquina de corte longitudinal
1. detecção do sensor de tensão
Trata-se de um sistema de detecção direta de tensão, intimamente integrado a máquinas, equipado com um método de detecção de partes móveis. Normalmente, dois sensores são utilizados em pares, instalados nas extremidades dos eixos, em ambos os lados do rolo guia de detecção. Ao detectar a carga aplicada em ambos os lados do rolo guia, a correia transportadora provoca o deslocamento ou a deformação do elemento sensível do sensor de tensão, detectando assim o valor real da tensão e convertendo esses dados em um sinal de tensão para ser enviado ao controlador de tensão.
2. Sistema indireto de detecção de tensão em rolos flutuantes
Um conjunto de rolos flutuantes é instalado em frente ao rolo de rastreamento. A posição do rolo flutuante é detectada por um potenciômetro. O método de controle de tensão consiste em manter a tensão constante, mantendo a posição do rolo flutuante inalterada.
3. embreagem de partículas magnéticas
A embreagem de partículas magnéticas é utilizada para controlar o torque rotacional do rolo de entrada para obter o controle de tensão: a embreagem de partículas magnéticas é composta pela parte motora e pela parte acionada, e é conectada ao rolo de entrada por meio de um acoplamento universal e outros mecanismos de transmissão, sendo o meio preenchido com partículas finas de ferro como meio de transmissão de torque.
Um campo magnético é formado pela aplicação de uma determinada corrente à bobina de excitação, magnetizando as partículas magnéticas. As partículas magnéticas magnetizadas atraem-se mutuamente, formando uma cadeia. Quando a parte motora gira a uma velocidade constante, a força de acoplamento entre as partículas magnéticas é rompida, gerando uma força tangencial circunferencial. O produto dessa força tangencial pelo raio da cadeia de partículas magnéticas resulta no torque de rotação da parte acionada, permitindo o enrolamento contínuo do torque. Dessa forma, o torque de saída da parte motora é transmitido para a parte acionada durante a rotação contínua, atingindo o objetivo de controle de tensão.
4. Sistema de detecção de tensão e velocidade de corte e desenrolamento
O sistema utiliza principalmente um freio de tensão por partículas magnéticas para controlar a velocidade de desenrolamento. Seu princípio de funcionamento baseia-se na presença de um acoplamento no freio de partículas magnéticas , bem como em bobinas magnéticas nas partes de entrada e saída. Abaixo da bobina magnética encontra-se um sulco anular, e abaixo deste sulco, um rotor anular, que constitui a parte de saída. O sulco anular está localizado no centro da parte de saída e é preenchido com pó magnético.
Quando há corrente de excitação na bobina magnética, esta gera um fluxo magnético que alinha as partículas magnéticas na direção do campo magnético, criando um amortecimento entre a entrada e a saída e transferindo o torque. Se a tensão e a velocidade aplicadas na folha de alumínio forem aumentadas ou diminuídas, é possível controlá-las efetivamente alterando a intensidade da corrente de excitação ou os valores de corrente ou tensão aplicados pelo amplificador à bobina de acoplamento.